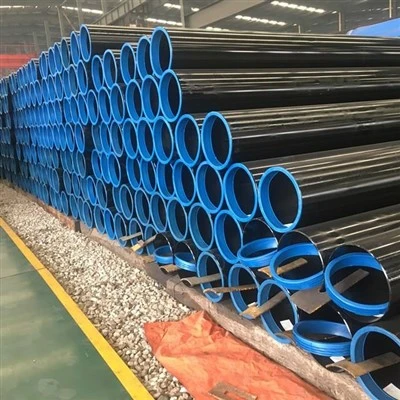
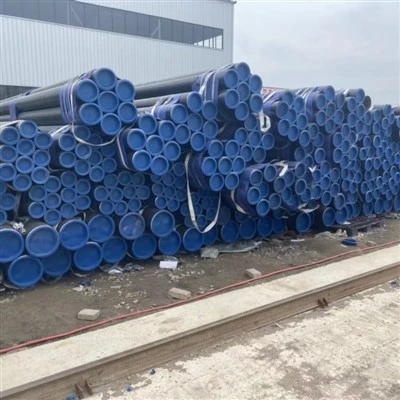
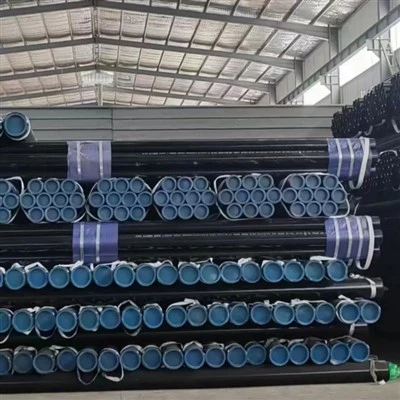
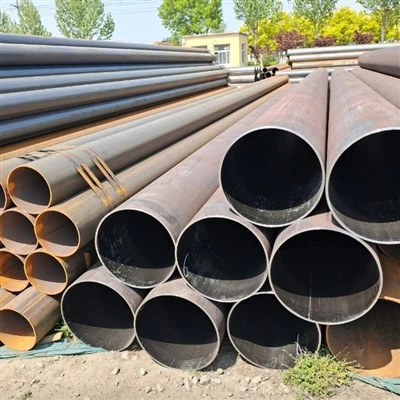
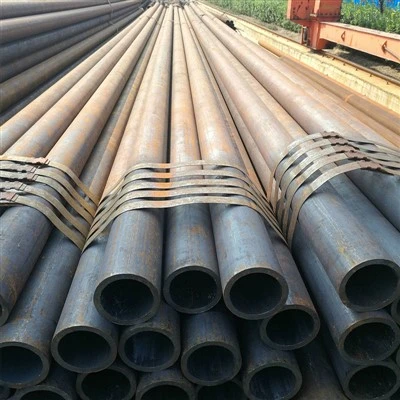
Pwodwi Karakteristik

Segondè fòs matche ak severite bon (avantaj debaz)
Avantaj debaz la nan API 5L X60 manti nan balans ekselan li yo ant gwo fòs ak severite. Mèsi a konsepsyon ki ba -kabòn mikwo{-alyaj li yo (avèk kontni kabòn anjeneral mwens pase oswa egal a 0.16-0.22%) ak pwosesis woule ak refwadisman kontwole TMCP, X60 kenbe bon rezistans enpak tanperati ki ba pandan y ap asire yon fòs sede minimòm de 415 MPa ak yon fòs minimòm 415 MPa. Fòs sede li se apeprè 1.43 fwa X42 (290 MPa), fè li apwopriye pou aplikasyon pou transmisyon presyon ki pi wo.
|
Endikatè pèfòmans yo |
Kondisyon PSL1 |
Kondisyon PSL2 |
|
Fòs Sede Minimòm (MPa) |
415 |
415 |
|
Maksimòm Sede fòs (MPa) |
- |
565 |
|
Fòs Tensile Minimòm (MPa) |
520 |
520 |
|
Maksimòm fòs rupture (MPa) |
- |
760 |
|
Rapò sede |
- |
Anjeneral mwens pase oswa egal a 0.93 |
|
Elongasyon |
Pi gran pase oswa egal a 22% |
Pi gran pase oswa egal a 22% |
Remak: PSL2 enpoze limit sou tou de maksimòm fòs sede ak maksimòm fòs rupture (ak limit siperyè nan 565 MPa ak 760 MPa respektivman), asire materyèl la gen ase kapasite deformation plastik ak yon maj sekirite ki pi wo pou evite risk echèk frajil ki te koze pa yon rannman twòp wo -a- rapò tensil.

Ekselan pèfòmans soude (kondisyon debaz pou asye tiyo)
Konsepsyon ekivalan kabòn ki ba nan API 5L X60 asire pèfòmans ekselan soude, ki se yon kondisyon debaz pou konstriksyon gwo -echèl tiyo asye. Klas PSL2 mande pou yon ekivalan kabòn (CEIIW) mwens pase oswa egal a 0.43 ak Pcm mwens pase oswa egal a 0.25, asire bon severite ak rezistans nan fann frèt nan zòn ki afekte chalè -nan kondisyon soude jaden.
Pwen kle soude:
• Ba CE valè:
Efektivman diminye tandans chalè soude -zòn ki afekte a vin di ak diminye risk pou fant frèt.
• Kontni eleman ki ba-malfezan-:
Kontni P ak S estrikteman kontwole (S mwens pase oswa egal a 0.010%) pou asire pite soude a ak metal debaz.
• Apwopriye pou divès metòd soude:
soude bou nan tiyo asye san pwoblèm, submerged arc soude nan espiral / kouti dwat soude tiyo, elatriye, ak bon pèfòmans bag jaden soude
Pou klas PSL1, limit siperyè kontni kabòn relativman lajè (mwens pase oswa egal a 0.26%), ak prechofaj nan 100-150 degre rekòmande pandan soude; pou klas PSL2, egzijans kontni kabòn pi sevè (mwens pase oswa egal a 0.16-0.18%), sa ki lakòz pi bon soudabilite epi anjeneral pa bezwen pou prechofaj espesyal oswa sèlman ki egzije yon tanperati prechofaj pi ba.

Bon -diverite tanperati ki ba ak rezistans nan ka zo kase frajil
Klas API 5L X60 PSL2 la mande pou tès enpak Charpy V-dan pou asire rezistans materyèl la nan ka zo kase frajil nan kondisyon sèvis tanperati ki ba-. Mikwostrikti amann -ki te jwenn nan pwosesis TMCP a amelyore siyifikativman severite tanperati ki ba -materyo a, sa ki pèmèt X60 liy tiyo asye yo dwe aplike nan yon fason serye nan rejyon frèt ak anviwònman ak gwo varyasyon tanperati sezon an.
Endèks severite enpak tipik (PSL2):
• Tanperati tès la: tipikman -20 degre oswa pi ba (selon kondisyon itilizatè)
• Enèji enpak minimòm: Pi gran pase oswa egal a 27 J (valè mwayèn) / Pi gwo pase oswa egal a 20 J (valè yon sèl)

Bon rezistans korozyon ak adaptabilite anviwònman an
API 5L X60 montre bon rezistans nan korozyon inifòm nan atmosferik nòmal, dlo fre, tè, ak lwil oliv ak gaz. Pou anviwònman sèvis asid (ki gen H₂S), API 5L PSL2 Apendis J bay kondisyon siplemantè pou tiyo ki reziste asid (X60MS / L415MS), ki gen ladan pi ba kontni souf (mwens pase oswa egal a 0.002%), kontwòl dite (mwens pase oswa egal a 250 HV), ak rezistans strik nan HIC/SSC.
Pou anviwònman maren an, Anèks H ak Apendis J nan PSL2 bay kondisyon siplemantè materyèl ki koresponn yo aplikab pou tiyo estriktirèl platfòm lanmè ak tiyo anba lanmè.
Bon koube frèt ak pèfòmans pwosesis
API 5L X60 gen yon kontni kabòn ki pi ba ak rannman modere-a-tansyon rapò (tipikman mwens pase oswa egal a 0.93 pou PSL2), ki ba li bon fòmabilite koube frèt. Li apwopriye pou pwodiksyon tiyo frèt -bebe epi li ka itilize pou fabrike koube cho atravè pwosesis koube cho. Li montre tou bon taye lenn, blanking, ak woule fòme pwopriyete nan kondisyon bobin ak plak. Karakteristik redi travay li yo ede ogmante fòs apre koube frèt.
Espesifikasyon teknik
Konpozisyon chimik (API Spec 5L / ISO 3183)
|
Eleman |
PSL1 Tib san pwoblèm |
PSL1 Tiyo soude |
PSL2 |
Remak |
|
C |
Mwens pase oswa egal a 0.28% |
Mwens pase oswa egal a 0.26% |
Mwens pase oswa egal a 0.16-0.18% |
Konsepsyon ba-kabòn pou asire soudabilite ak rezistans tanperati ki ba- |
|
Mn |
Mwens pase oswa egal a 1.40% |
Mwens pase oswa egal a 1.40% |
Mwens pase oswa egal a 1.40% |
Solisyon solid ranfòse, amelyore fòs |
|
P |
Mwens pase oswa egal a 0.030% |
Mwens pase oswa egal a 0.030% |
Mwens pase oswa egal a 0.025% |
Eleman danjere, entèdi kontwole |
|
S |
Mwens pase oswa egal a 0.030% |
Mwens pase oswa egal a 0.030% |
Mwens pase oswa egal a 0.010% |
Eleman danjere, entèdi kontwole pou asire tanperati ki ba - |
|
Si |
Mwens pase oswa egal a 0.45% |
Mwens pase oswa egal a 0.45% |
Mwens pase oswa egal a 0.45% |
Deoxidizer, amelyore fòs |
|
V |
Mwens pase oswa egal a 0.05% |
Mwens pase oswa egal a 0.05% |
Mwens pase oswa egal a 0.10% |
Eleman Microalloying, ranfòsman presipitasyon |
|
Nb |
Mwens pase oswa egal a 0.05% |
Mwens pase oswa egal a 0.05% |
Mwens pase oswa egal a 0.05% |
Eleman Microalloying, kontwole woule pou grenn amann |
|
Ti |
Mwens pase oswa egal a 0.04% |
Mwens pase oswa egal a 0.04% |
Mwens pase oswa egal a 0.04% |
Eleman Microalloying, ranfòsman presipitasyon |
|
Kr |
- |
- |
Mwens pase oswa egal a 0.50% |
Amelyore hardenability ak kowozyon rezistans |
|
Mo |
- |
- |
Mwens pase oswa egal a 0.20% |
Amelyore durabilite ak estabilite tanperaman |
|
Ni |
- |
- |
Mwens pase oswa egal a 0.20% |
Amelyore solidite tanperati ki ba- |
|
Cu |
- |
- |
Mwens pase oswa egal a 0.20% |
Amelyore rezistans korozyon atmosferik |
|
CEIIW |
- |
- |
Mwens pase oswa egal a 0.43% |
Kabòn ekivalan, kontwole soudabilite |
|
Pcm |
- |
- |
Mwens pase oswa egal a 0.25% |
Endèks sansiblite krak |
|
Fe |
Kantite ki rete (≈ 97%) |
Kantite ki rete (≈ 97%) |
Kantite ki rete (≈ 97%) |
Eleman matris |
Pwopriyete Fizik
|
Pwopriyete |
Valè/Gamme |
Kondisyon tès yo |
|
Dansite |
≈ 7.85 g/cm³ |
Tanperati chanm (20 degre) |
|
Pwen k ap fonn |
≈ 1420-1460 degre |
--- |
|
Modil elastik |
≈ 207 GPa |
Tanperati chanm |
|
Kondiktivite tèmik |
≈ 50 W/(m·K) |
Tanperati chanm |
|
Koefisyan ekspansyon tèmik (20-100 degre) |
≈ 12.0 × 10⁻⁶ /K |
--- |
|
Rapò Poisson a |
≈ 0.28 |
Tanperati chanm |
Pwopriyete mekanik (valè tipik)
|
Pèfòmans |
PSL1 |
PSL2 |
Estanda aplikasyon |
|
Fòs Sede Minimòm |
415 MPa |
415 MPa |
API Spec 5L / ISO 3183 |
|
Maksimòm Sede fòs |
- |
565 MPa |
API Spec 5L / ISO 3183 |
|
Minimòm fòs rupture |
520 MPa |
520 MPa |
API Spec 5L / ISO 3183 |
|
Maksimòm fòs rupture |
- |
760 MPa |
API Spec 5L / ISO 3183 |
|
Elongasyon |
Pi gran pase oswa egal a 22% |
Pi gran pase oswa egal a 22% |
Espesifikasyon API 5L |
Remak: 'X60' nan API 5L X60 refere a fòs sede minimòm 60,000 psi (apeprè 415 MPa), ak nimewo ki reprezante inite kilopounds pou chak pous kare (ksi). Fòs sede aktyèl la nan materyèl la tiyo tipikman varye ant 430 a 510 MPa, ak fòs nan rupture chenn nan 530 a 610 MPa.
Medya ki aplikab yo
1. Gaz natirèl, lwil brit, ak lwil rafine: Liy transmisyon prensipal gwo -presyon long-
2. Dlo ak lisier: Long-tuyo dlo, transpò lisier
3. Medya chimik: Gwo-tuyo likid presyon nan plant chimik yo
4. Gaz nan vil yo: Rezo distribisyon gaz segondè-iben yo
5. Tiyo estriktirèl: estrikti bilding, jakèt platfòm lanmè (anviwònman ki pa -korozif)
6. Jeneral anviwònman korozivite: Tè konvansyonèl, atmosfè, dlo dous
Remak: API 5L X60 pa apwopriye pou wo -tanperati, segondè -presyon, trè asid medya (tankou cho konsantre asid idroklorik ak asid fluoridrik). Nan anviwònman lwil oliv ak gaz asid ki gen H₂S, yo ta dwe chwazi materyèl klas espesyal ki espesifye nan Apendis J nan API 5L PSL2 (tiyo ki reziste asid X60MS / L415MS), ak plis kontwòl sou kontni souf (mwens pase oswa egal a 0.002%), dite (mwens pase oswa egal a HV), ak 250 HV.
Fòm pwodwi ak Pwosesis Faktori
Tiyo asye san pwoblèm (San pwoblèm)
Pwosesis: Hot Rolling Piercing + Ekstansyon Rolling
Ranje dyamèt: 21.3 - 1067 mm (1/2" - 42")
Ranje epesè miray la: 2 - 150 mm
Karakteristik: San pwoblèm, gwo presyon-pote kapasite, apwopriye pou gwo -presyon lwil oliv ak gaz prensipal
Aplikasyon tipik: transpò likid -wo presyon, rasanbleman lwil oliv ak gaz ak tiyo transmisyon
Dwat kouti segondè -Frekans rezistans soude tiyo (ERW)
Pwosesis: Cho -woule bobin → Fwad koube fòme → segondè -soude rezistans frekans
Ranje Dyamèt Eksteryè: Tipikman mwens pase oswa egal a 610 mm (24")
Ranje epesè miray la: Tipikman mwens pase oswa egal a 20 mm
Karakteristik: Segondè presizyon dimansyon, efikasite pwodiksyon segondè, ak avantaj pri enpòtan
Aplikasyon tipik: presyon mwayen ak ba-lwil oliv ak liy branch gaz, tiyo gaz iben, ak tiyo estriktirèl
Kontwòl Antre Chalè soude: Segondè -soude frekans nan pi gran pase oswa egal a 100 kHz (kondisyon PSL2) pou asire bon jan kalite soude ki estab.
Espiral Submerged Arc Soude Tiyo (SSAW)
Pwosesis: Bobin cho -woule → Espiral fòme → Doub-soude arc submerged
Ranje Dyamèt Eksteryè: Tipikman 219 - 2500 mm
Ranje epesè miray la: 6 - 25 mm
Karakteristik: Gwo dyamèt la ofri avantaj enpòtan, sa ki pèmèt bann asye nan menm lajè a pwodwi dyamèt divès kalite. Estrès soude espiral se sèlman 75-90% nan kouti dwat, sa ki pèmèt yo kenbe tèt ak pi wo presyon. Teyorikman, yo ka kontinyèlman pwodwi nan longè san limit.
Aplikasyon tipik: gwo -dyamèt tiyo transmisyon dlo/gaz, jakèt jeni lanmè
Dwat Couture Submerged Arc Soude Tiyo (LSAW)
Pwosesis: Asye Plak → JCOE Forming / UOE Forming → Doub-Sided Submerged Arc Welding
Ranje Dyamèt Eksteryè: 406 - 1620 mm (16" - 64")
Ranje epesè miray la: 6 - 50 mm
Karakteristik: Kout soude, ba konsomasyon materyèl soude, pakèt dyamèt ekstèn ak epesè miray la.
Aplikasyon tipik: tiyo transmisyon segondè-presyon long-, tiyo soumaren, rasanbleman lwil oliv ak gaz ak liy prensipal transpò.
Estanda aplikab ak kondisyon livrezon
Estanda: API Spec 5L, ISO 3183, GB/T 9711
Nivo spesifikasyon pwodwi: PSL1 (nivo debaz), PSL2 (nivo amelyore)
Kondisyon livrezon: Cho -woule, Kontwole Rolling (TMCP), Nòmalize, Nòmalize Rolling, Tretman Chalè (Asouvisman + Tanperaman), elatriye.
Pwosesis fen: pwent plat, pwent bizote, pwent fil, pwent espesyal Fitting
Sètifika: Lè w respekte egzijans PSL2, yo dwe bay yon sètifika konfòmite (SR15.1 obligatwa), epi yo dwe aplike trasabilite konplè-pwosesis (SR15.2 obligatwa).
Rejim tretman ak soude pwen kle yo
Pèfòmans final la nan API 5L X60 depann sou TMCP kontwole woule ak pwosesis refwadisman kontwole:
1. Kontwole Rolling ak Kontwole Refwadisman (TMCP, yo itilize pou jwenn yon mikwostrikti byen - ak pwopriyete mekanik optimal):
Chalè a 1100 -1200 degre pou woule ki graj, Lè sa a, fè woule kontwole ak gwo rediksyon nan ranje tanperati a fini 850-950 degre (woule nan zòn ki pa rekristalizasyon), ki te swiv pa refwadisman kontwole nan 600-800 degre. Sa a rezilta nan yon inifòm ak amann ferit + pearlite mikrostruktur (gwosè grenn tipikman pi gran pase oswa egal a 9), asire yon konbinezon balanse nan fòs ak severite. Pou tiyo liy sèvis tounen, TMCP se wout pwosesis pi pito pou evite presipitasyon faz danjere yo.
2. Post-tretman chalè soude (si sa nesesè):
Si yo mande soulajman estrès apre soude bag tiyo, yo ka fè tretman chalè -soude nan 550-650 degre pou 1-2 èdtan. Tretman chalè apre-soude ta dwe peye atansyon sou kontwole pousantaj chofaj ak refwadisman pou evite afekte mikrostruktur ak pwopriyete materyèl debaz la.
Rapèl enpòtan:
Nan anviwònman transmisyon lwil oliv ak gaz konvansyonèl san H₂S, tretman chalè soulajman estrès anjeneral pa obligatwa apre soude.
Pou tuyaux nan yon anviwonman asid (ki gen H₂S), se egzijans konfòmite strik ak Apendis J nan API 5L PSL2 pou anpeche twòp dite (mwens pase oswa egal a 250 HV) ki te koze pa move tretman chalè post-soude.
Pandan soude, se kontwòl strik nan opinyon chalè (rekòmande 0.5 - 2.5 kJ / mm) ak tanperati entèpasaj (tipikman mwens pase oswa egal a 100 degre) yo oblije anpeche grenn grosye nan zòn nan chalè ki afekte ak dite twòp.
API 5L X60 (L415) apwopriye pou gwo -lwil oliv ak gaz presyon long-tiyo transmisyon long distans, tiyo maren, ak gwo -fòs aplikasyon pou tiyo estriktirèl. Li rekòmande pou itilize nan zòn sa yo:
Jaden aplikasyon yo
-
Liy transmisyon prensipal long-pou lwil oliv ak gaz natirèl
● Gwo-presyon long-tuyo prensipal pou transpò lwil oliv ak gaz
● Tiyo soumaren, rize maren
● Prensipal rasanbleman ak liy transmisyon pou gwo jaden gaz, prensipal rezo tiyo gaz natirèl -
Rezo tiyo gaz segondè-iben
● Transmisyon gaz presyon wo-iben ak distribisyon rezo tiyo prensipal yo
● Inlet ak debouche prensipal tiyo gaz iben presyon wo-estasyon regilasyon presyon -
Transpò Dlo ak Jeni Irigasyon
● Tiyo Prensipal Transmisyon Dlo Presyon Long-Segondè Distans-
● Kondwit ki akonpaye yo pou pwojè konsèvasyon dlo gwo- -
Jeni Chimik ak Endistriyèl gwo -Tout presyon
● Jeni Chimik ak Endistriyèl High -Tout presyon
● Estasyon elektrik gwo-tiyo dlo sikile -
Tib estriktirèl (segondè fòs)
● Jakèt pou platfòm lanmè (seksyon -wo fòs)
● Tiyo pou fondasyon pil gwo pon yo
● Tiyo sipò estriktirèl asye pou bilding ki wo-
● Tiyo estriktirèl pou fondasyon enèji van lanmè
Livrezon ak personnalisation
Nou ofri solisyon chèn ekipman fleksib ak serye pou asire ou resevwa tiyo liy API 5L X60 ki parfe matche ak kondisyon pwojè ou yo.
|
Fòm |
 Asye san pwoblèm
Tiyo |
 Dwat Rezistans Couture
Tiyo soude (ERW) |
 Espiral Submerged Arc
Tiyo soude (SSAW) |
 Dwat Couture Submerged Arc
Tiyo soude (LSAW) |
|---|---|---|---|---|
|
Range konvansyonèl |
Dyamèt Eksteryè: 21.3 - 1067 mm; |
Dyamèt Eksteryè: 21.3 - 610 mm; Epesè mi: 2 - 20 mm |
Dyamèt Eksteryè: 219 - 2500 mm; Epesè mi: 6 - 25 mm |
Dyamèt Eksteryè: 406 - 1620 mm; Epesè mi: 6 - 50 mm |
|
Kapasite Personnalisation |
Cho -woule tiyo san pwoblèm, koupe longè fiks-, machin bizote, fil fen tiyo, kondisyon espesyal tretman chalè |
Gwo -frekans dwat-tiyo soude kouti, koupe longè fiks-, pwosesis bizote, galvanizasyon / tretman kouch plastik |
Gwo -dyamèt tiyo espiral soude, koupe longè fiks-, pwosesis bizote, kouch anti-korozyon (FBE/3PE) |
JCOE / UOE fòme, koupe longè, machin bizo, tretman espesyal fen tiyo |
Poukisa chwazi nou? - Teknoloji Jeni serye. Livrezon serye.
Nou se pa sèlman yon founisè, men yon patnè materyèl ou fè konfyans pou ou nan Lachin.

Pwodiksyon vètikal entegre
Posede etablisman 20,000㎡ ak 10+ liy otomatik (8,000+ tòn/ane). -Outil ak sant mouri nan kay la pèmèt pèsonalizasyon rapid ak kontwòl efikas pri - pa gen okenn maketing entèmedyè.

Kontwòl Kalite strik nan chak etap
Trasabilite konplè atravè pòs QC kle yo pandan tout pwodiksyon . 100% konfòme ak estanda ASTM/ASME, EN, ak GB. Rapò tès materyèl ki disponib ak chak chajman.

Livrezon serye ak anbalaj ekspòtasyon
10+ ane ekspòte nan Ewòp, Amerik di Nò, Azi Sidès ak Mwayen Oryan ak pwoteksyon ki enpèmeyab ak anti-rouye, ansanm ak opsyon livrezon fleksib asire an sekirite ak nan-lè arive.

Validasyon echantiyon anvan pwodiksyon an mas
Nou bay echantiyon gratis pou verifikasyon bon jan kalite, ki pèmèt ou mete lòd esansyèl sèlman apre apwobasyon. Nou asire konsistans soti nan echantiyon an pwodiksyon an mas pa mezi egzat dimansyon ak manifakti transparan.
FAQ
K: Ki avantaj prensipal API 5L X60?
K: Ki diferans ki genyen ant API 5L X60 PSL1 ak PSL2? Ki jan yo chwazi ant yo?
K: Ki diferans ki genyen ant API 5L X42, X52, X60, ak X65? Ki jan yo chwazi nan mitan yo?
K: Ki tanperati opere maksimòm pou API 5L X60?
K: Ki pèfòmans soude API 5L X60?
K: Ki rezistans korozyon API 5L X60?
K: Èske API 5L X60 ka ranplase ASTM A53 oswa X52?
Baj popilè: api 5l x60, Lachin api 5l x60 manifaktirè, Swèd, faktori